一、客户背景
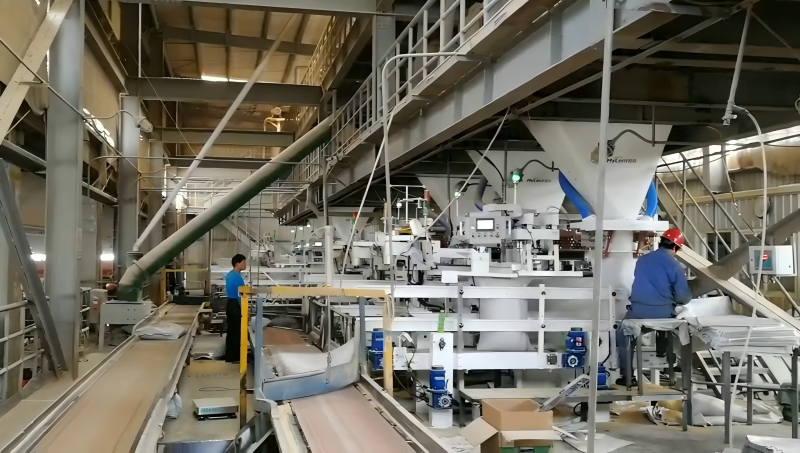
福建元成豆业有限公司成立于2004年,位于福建省福州市长乐区松下镇首祉村松下大道7号,是一家以大豆加工为主,集科、工、贸于一体的中外合资企业。依托松下港区海港优势,从美国、巴西、阿根廷等国家进口大豆,建成日加工3500吨大豆生产线、日精炼大豆一级油1000吨生产线及日加工小包装油200吨生产线,配套10万吨库容仓储及6万吨级油脂储存罐。
元成豆业针对豆粕成品大袋包装线发起自动化改造项目。该项目由佳宇智能提供自动移袋标签机成套方案。对原有缝包产线进行升级改造。该项目涉及多条产线的分批实施,旨在实现50kg与70kg两种规格豆粕袋的兼容包装,提升包装效率与一致性,降低人工劳动强度。
二、客户痛点
痛点一:双规格切换困难
50kg与70kg包装袋宽度差异大,原产线设备无法兼容两种规格,换规需停机调整甚至更换部件,影响连续生产效率。
痛点二: 人工劳动强度大
人工扶袋、缝包体力消耗大,长时间重复作业易疲劳,且不同操作人员手法差异导致包装质量不稳定。
痛点三:现场安装条件受限
现有产线空间布局紧凑,夹袋口中心线距缝包皮带末端距离不足,皮带高度与夹袋口高度不匹配新设备安装要求,需整体改造。
痛点四:旧设备老化
原缝包机和立柱使用年限长,故障率上升,维护成本高,亟需升级为新型缝包机头与卷边机构。
三、解决方案
佳宇智能为福建元成豆业提供自动移袋标签机成套方案对原有豆粕大袋包装产线进行自动化升级改造。方案核心在于:通过自动移袋、自动标签、自动缝包一体化作业,替代传统人工扶袋缝包环节,同时实现50kg与70kg两种规格豆粕袋的兼容包装,无需停机换规。
整套系统包含自动移袋标签机主体、CK35-7缝包机头、佳宇智能自制卷边机及可升降皮带输送机等模块。设备针对现场安装条件进行了专项改造设计,包括皮带更换为可升降式、垂直方向抬高150mm、水平方向夹袋口中心线右移935mm等,确保新设备与现有产线的无缝对接。
3.1、现场改造技术要求
注:以下改造要求严格依据方案图技术说明原文,分1#~3#线与4#~6#线两组产线分别列出。
1#、2#、3#线改造要求
现场情况:夹袋口中心线距缝包皮带末端1920mm(安装需要2855mm),皮带面距地面高度690mm,夹袋口距皮带面高度900mm(安装需要1050mm),同一台设备50kg和70kg可切换包装;
改造要求:如主视图所示,根据使用要求,现场皮带需更换为可升降皮带;根据垂直方向安装要求,现场皮带需抬高150mm;根据水平方向安装要求,夹袋口中心线需右移935mm,可将下方缓冲斗偏心改造右移300mm,同时平台上方包装秤秤体右移635mm(说明:由于70kg包装袋宽度较大,升降皮带比非升降皮带长度要长,因此原来的水平安装要求由2650增加到2855);
电气改造:缓冲斗上的包装秤电箱可能与标签机设备机架干涉,因此需要将电箱拆除并重新定位;
旧设备拆除:原来的缝包机和立柱需拆除并更换CK35-7缝包机头+佳宇自制卷边机;
安装协助:我方进行设备安装调试时,需方需要提供如叉车、焊机等工具和少量人工协助。
4#、5#、6#线改造要求
现场情况:夹袋口中心线距缝包皮带末端3600mm(安装需要2855mm),皮带面距地面高度690mm,夹袋口距皮带面高度900mm(安装需要1050mm),同一台设备50kg和70kg可切换包装;
改造要求:如主视图所示,根据使用要求,现场皮带需更换为可升降皮带;根据垂直方向安装要求,现场皮带需抬高150mm;根据水平方向安装要求,只需将升降皮带机设计为适宜长度即可,无需改造;
电气改造:缓冲斗上的包装秤电箱可能与标签机设备机架干涉,因此需要将电箱拆除并重新定位;
旧设备拆除:原来的缝包机和立柱需拆除并更换CK35-7缝包机头+佳宇自制卷边机;
安装协助:我方进行设备安装调试时,需方需要提供如叉车、焊机等工具和少量人工协助。
3.2、核心技术配置
四、实施效果
双规格无缝切换:实现50kg与70kg两种规格豆粕袋的兼容包装,无需停机换规,提升产线柔性与连续生产效率。
人工替代与效率提升:自动移袋、自动标签、自动缝包一体化作业,完全替代传统人工扶袋缝包环节,降低劳动强度,提升包装一致性。
旧设备升级换代:替换老化缝包机与立柱,采用CK35-7缝包机头+佳宇自制卷边机,提升缝包质量与设备可靠性,降低维护成本。
现场改造精准落地:通过可升降皮带、缓冲斗偏心改造、秤体位移等组合方案,在不进行大规模土建改造的前提下完成新设备安装,节约改造成本与时间。
五、案例总结
福建元成豆业自动移袋标签机改造项目是粮油加工行业大袋包装产线现场改造升级的典型实践。该项目通过佳宇智能自动移袋标签机的引入,结合可升降皮带、缓冲斗偏心改造、电箱重定位等专项现场改造措施,成功解决了双规格兼容、空间受限、旧设备替换等多重约束下的自动化升级难题。
项目亮点在于:双规格兼容设计实现50kg/70kg豆粕袋无缝切换,可升降皮带适配解决现场高度不足问题,水平位移补偿方案(缓冲斗右移300mm+秤体右移635mm)避免大规模土建改造,新型缝包机头升级提升设备可靠性与缝包质量。整套方案针对现场实际工况进行了精细化定制设计,体现了"一厂一策"的工程服务能力。
该项目的成功实施,不仅为福建元成豆业豆粕成品包装环节带来了显著的效率提升与成本优化,也为粮油加工行业既有产线的自动化改造升级提供了可复制的技术范本。