一、客户背景
三井化学株式会社(Mitsui Chemicals, Inc.)是日本最大的化工企业集团之一,创立于1955年,总部位于东京。作为全球领先的综合性化工企业,三井化学在移动解决方案、医疗保健、ICT材料及基础化学品等领域拥有深厚技术积累。
在传统人工配料模式下,色粉(如钛白粉TiO₂)因密度小、体积大、易扬尘的特性,导致配料精度难以控制,粉尘污染严重,且无法实现配方数据的数字化追溯。为响应工业4.0智能制造趋势,三井化学启动了小料称量配料系统的自动化升级项目,旨在构建一套高精度、无尘化、可追溯的智能化配料平台。
二、客户痛点
痛点一:配料精度难以保障
色粉物料(如钛白粉)堆积密度低(约400-600 kg/m³),流动性差,传统螺旋下料易出现"架桥"现象,导致实际出料量与设定值偏差超过±5g,无法满足高端改性塑料对色彩一致性的严苛要求。
痛点二: 粉尘污染与职业健康风险
色粉粒径细小(通常200-400目),人工投料过程中极易产生扬尘,不仅造成原料浪费(损耗率可达2-3%),更对操作人员的呼吸系统构成威胁,不符合现代化工厂的EHS管理标准。
痛点三:配方数据无法追溯
依赖人工记录配料批次、重量及操作人员信息,数据分散且易出错。当出现产品质量问题时,难以快速定位是哪个批次的哪种物料配比异常,缺乏完整的电子批记录支持。
痛点四:换产效率低下
不同颜色与配方的切换需要人工清理料仓、更换工具,单次换产耗时超过2小时,严重影响多品种、小批量生产模式下的产能利用率。
三、解决方案
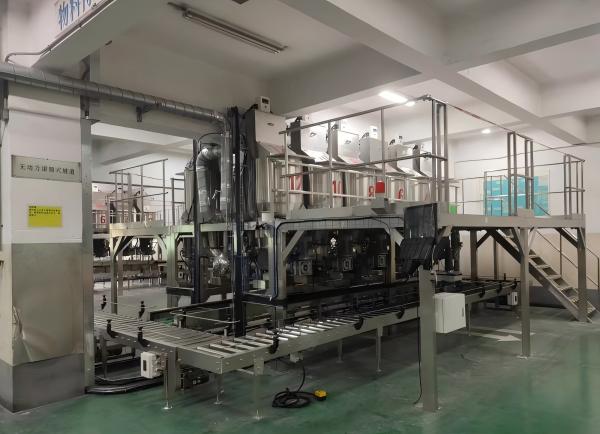
佳宇智能为三井化学量身定制了一套12仓6秤+1复核秤的小料称量配料系统,涵盖色粉与助剂两大类别。系统采用循环式辊筒输送设计,通过轨道升降实现料桶的自动输送,有效保护台秤平衡性与寿命,确保高精度计量。
3.1、工艺流程说明
叉车投料:操作员将托盘运送至投料平台(两侧各2个上料口,可同时放置6个托盘,合计约7.5吨原料储备);
扫码开门:扫描料桶条码,系统验证正确后气动门锁开启,投入指定物料;
自动配料:料仓根据配方指令,通过螺旋+双螺杆组合下料至不锈钢料桶(D400mm×H400mm,容积50L);
循环输送:配料完成的料桶经辊筒输送机送至下一工位,空桶循环返回投料区;
重量复核:第7秤对总重量进行复核,合格品进入收集岗位,不合格品自动剔除;
数据上传:生产数据存入本地数据库,管理系统在非生产时段读取,实现全程追溯。
3.2、核心技术配置
3.3、关键设计参数
四、实施效果
实施效果数据基于系统设计参数、现场测试报告(2021年10月三井公司领导考察期间的带料测试)及同类项目经验估算。实际运行数据可能因物料批次、操作习惯等因素略有差异。
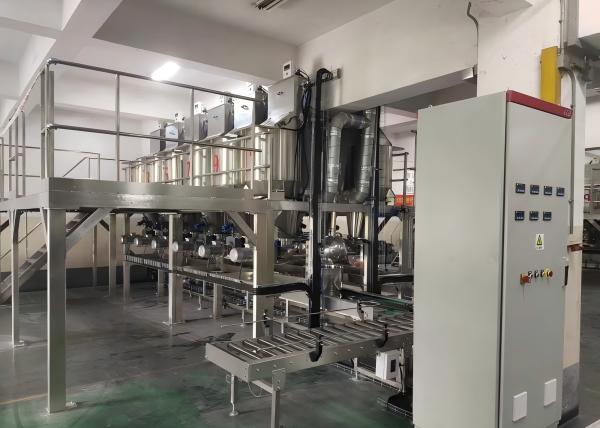
配料精度突破 :色粉精度达±1g,远超设计要求的±2g。通过LS-114螺旋提速 + SLG-25双螺杆精控的组合创新,成功解决低密度钛白粉的流动稳定性难题,批次一致性显著提升。
无尘化作业 :全密闭投料口 + 不锈钢集中除尘管道,粉尘逸散率降低95%以上,车间空气质量大幅改善,符合现代化工厂EHS管理标准,员工职业健康得到有效保障。
产能效率提升 :小时产能≥40袋,较人工配料效率提升3倍以上。循环辊筒输送设计减少等待时间,双向上料平台支持叉车同时作业,日均处理原料8-12吨无压力。
数字化追溯 :西门子WINCC系统开放数据库接口,支持与MES/ERP无缝对接。每桶配料重量、操作人员、时间戳等信息自动记录,实现全过程电子化追溯,质量问题分析效率提升80%。
防错机制完善 :条码扫描 + 气缸锁双重验证,投料错误率降至0%。第7秤重量复核 + 自动剔除机构,确保不合格品不流入下道工序,产品合格率接近100%。
人力成本优化 :自动化配料取代传统人工称量,单班操作人员从4-5人缩减至1-2人(主要负责投料与收集),年节省人力成本约15-20万元。
五、案例总结
三井化学小料称量配料系统的成功实施,标志着中宇科技在高精度微量配料领域的技术实力再次获得国际化工巨头的认可。
该项目不仅解决了三井化学在色粉与助剂配料环节的精度、环保与追溯痛点,更为其在汽车轻量化材料、电子电气配件等高端市场的竞争力提升注入了新动能。佳宇智能将继续秉持“精准守门员”的理念,为更多化工企业提供定制化、智能化的配料解决方案。